Dallo sformo al punto di iniezione: il percorso di industrializzazione di una geometria aperta e articolata
Nel co-design di uno scudo automotive, una modifica apparentemente minima ha coinvolto chiusure stampo, sottosquadri, raggi, flussi di riempimento e geometria finale del componente.
Due costine da 0,5 mm hanno aperto un’intera review progettuale. È il punto di partenza di questo scudo anteriore automotive: un componente che supera i 650 mm di sviluppo e concentra, nello stesso pezzo, superfici estetiche, aperture, nervature strutturali e punti di assemblaggio. È una situazione frequente nel settore automotive, che determina una condizione essenziale: una variazione locale raramente rimane confinata alla zona in cui viene introdotta.
Nel progetto di uno scudo anteriore destinato al settore automotive, il percorso di industrializzazione è partito proprio da qui: dall’analisi sistematica delle relazioni esistenti tra le diverse aree del modello CAD.
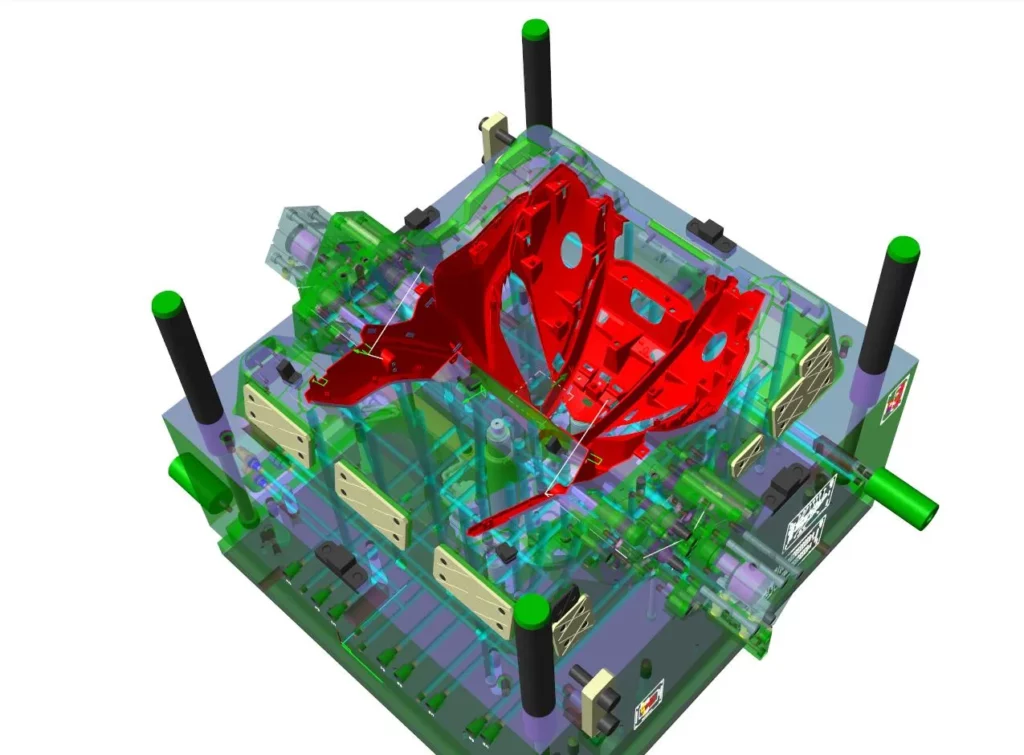
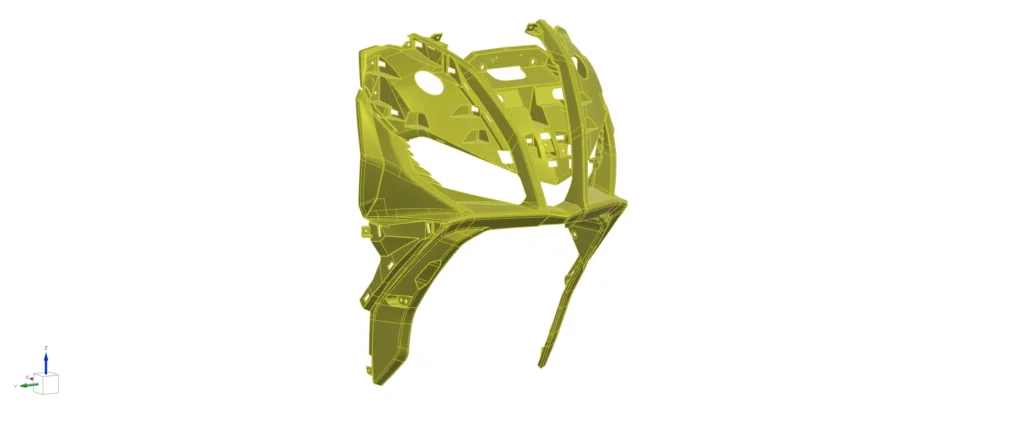
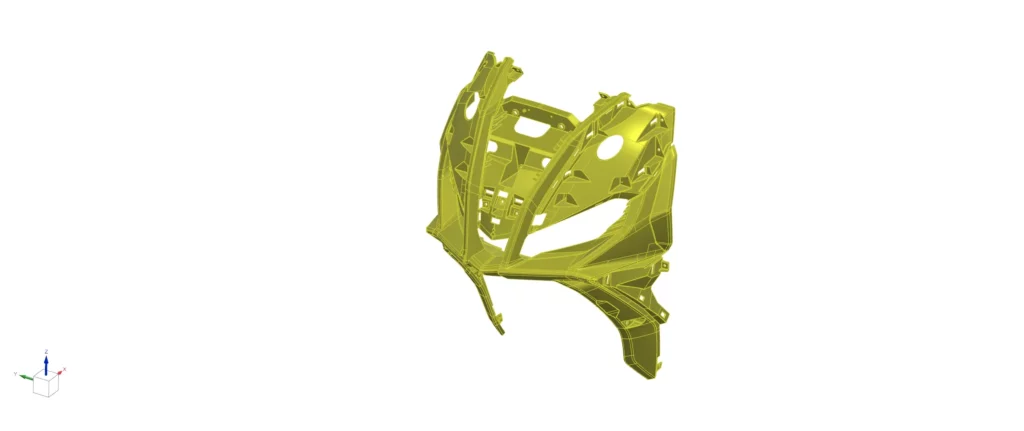
Con dimensioni pari a circa 556 x 681 x 405 mm e un volume del pezzo di 1237 cm³, il componente presentava numerose superfici profonde, aperture estese e zone caratterizzate da requisiti differenti tra loro.
Analisi degli angoli di sformo su pareti profonde e nicchie interne
L’influenza di una parete, sugli angoli di sformo, va spesso oltre la sua area di pertinenza. La review tecnica ha evidenziato diverse zone prive di sformo, pareti che richiedevano valori differenti e aree che avrebbero richiesto ulteriori verifiche progettuali. In alcuni casi è stata richiesta l’introduzione di 1°, in altri di 0,25°, mentre alcune pareti laterali sono state portate a 3° per consentire corrette chiusure stampo.
Ogni variazione sugli angoli di sformo modificava contemporaneamente:
- la posizione delle divisioni stampo;
- le superfici di chiusura;
- la presenza di sottosquadri;
- gli accoppiamenti con le aree adiacenti;
- le quote disponibili nelle zone circostanti.
Per questo motivo l’analisi non è stata condotta parete per parete, ma verificando ogni modifica all’interno del contesto del componente. Lo stesso approccio è stato adottato per le nicchie interne, dove alcune superfici inizialmente prive di sformo sono state riallineate alle geometrie già presenti nelle aree limitrofe.
Costolature sottili e punte di acciaio: criticità individuata prima del taglio acciaio
Tra le osservazioni emerse durante la review, una situazione era particolarmente significativa.
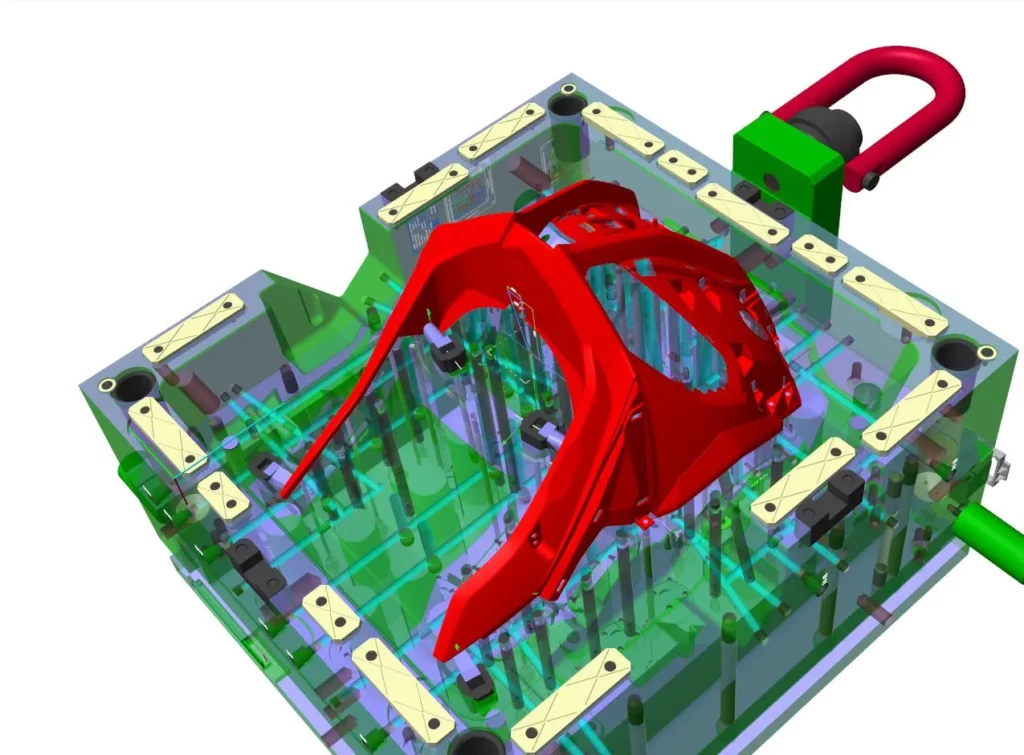
Due costine da 0,5 mm generavano condizioni considerate critiche per lo stampo. Tali geometrie avrebbero prodotto porzioni di acciaio particolarmente delicate con implicazioni sia durante la costruzione dell’attrezzatura sia nelle successive fasi produttive.
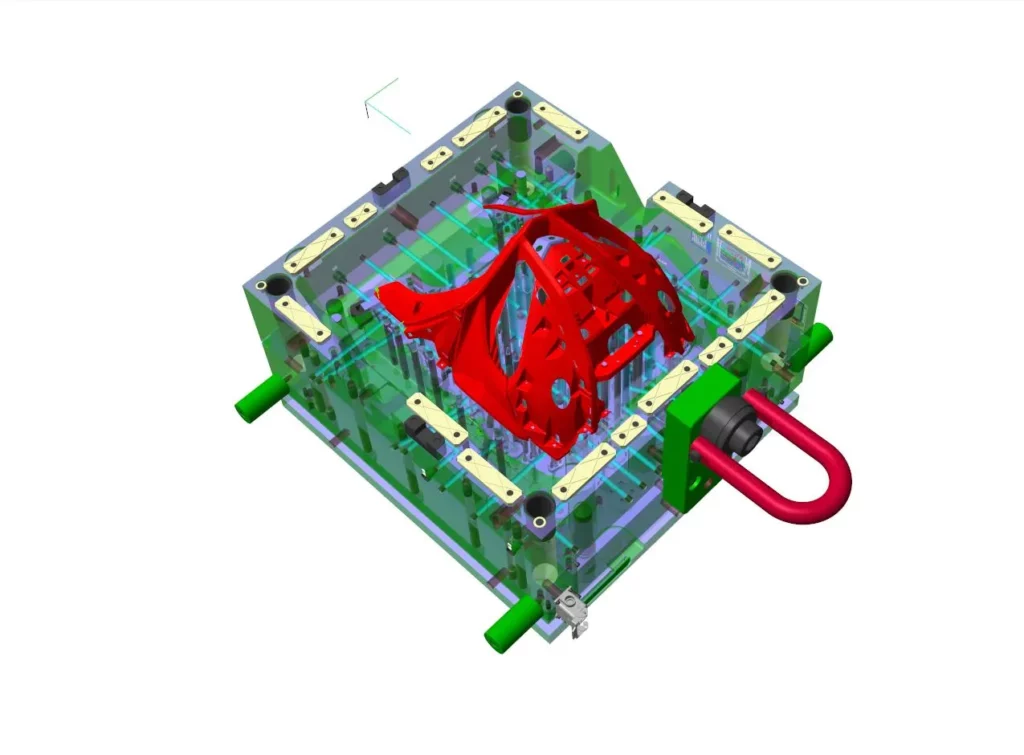
La soluzione proposta non è stata una semplice modifica locale. L’analisi ha portato a valutare:
- il componente in accoppiamento;
- la funzione effettiva della zona;
- la possibilità di eliminare alcune porzioni laterali;
- la riduzione degli spessori nelle aree centrali.
Questo passaggio rappresenta bene una delle attività che caratterizzano il co-design: la criticità non viene registrata come anomalia, ma diventa il punto di partenza per ridefinire la geometria in modo coerente con il comportamento richiesto al componente.
Chiusure stampo e sottosquadri: il lavoro sulle relazioni tra le superfici
Un’altra parte significativa delle osservazioni ha riguardato le chiusure. Nelle review compaiono richieste di revisione delle divisioni stampo, eliminazione di sottosquadri e modifiche alle pareti per migliorare le condizioni di chiusura.
L’introduzione di raggi da R0,5 mm, R0,6 mm e R1 mm in punti specifici del modello rispondeva proprio a questa esigenza. Perché, anche in questo caso non era sufficiente correggere una singola superficie.
E la funzione di questi raccordi non è soltanto geometrica: contribuisce a costruire condizioni più favorevoli per la realizzazione e il funzionamento dello stampo.
Simulazione Moldflow: verificare il comportamento della geometria prima della costruzione dello stampo
Una volta consolidata la geometria, il progetto è stato supportato da simulazioni Moldflow.
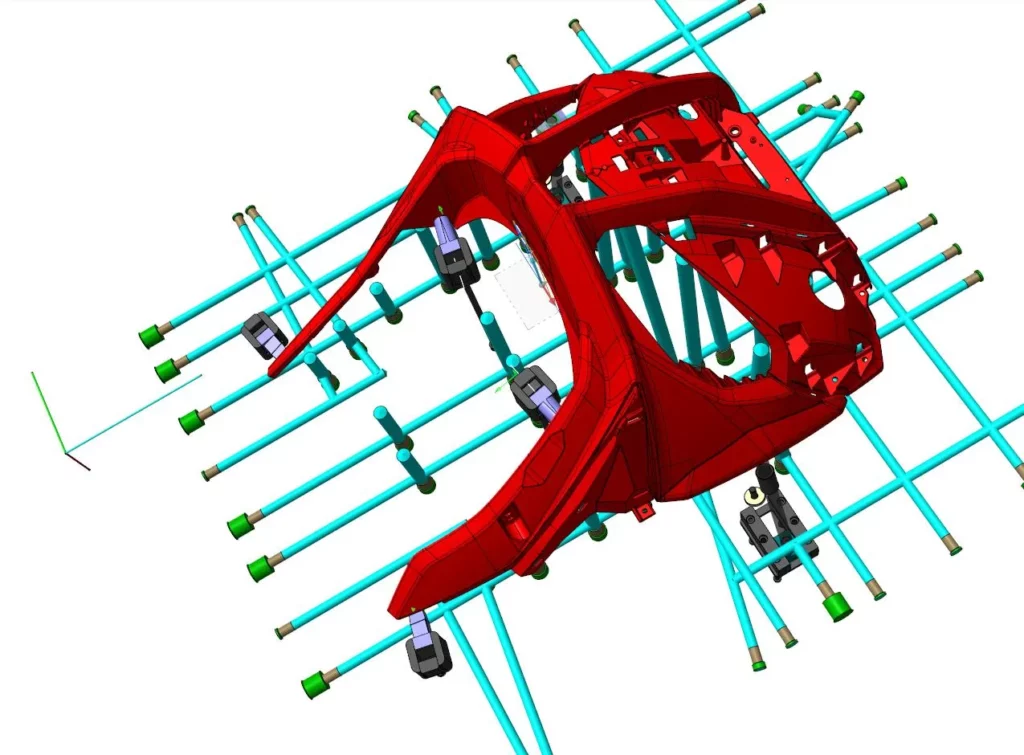
Il modello utilizzato comprendeva oltre 2 milioni di elementi mesh, con circa 1,7 milioni di elementi dedicati al componente e oltre 348 mila al sistema di alimentazione. Una mesh così fitta serviva a cogliere il comportamento del flusso in una geometria con aperture estese e variazioni di sezione, dove un modello più grossolano avrebbe mascherato le criticità.
Le analisi hanno riguardato:
- avanzamento del fronte di flusso;
- distribuzione delle pressioni;
- linee di saldatura;
- intrappolamenti d’aria;
- temperatura del materiale durante il riempimento.
La simulazione è stata eseguita utilizzando PP Hifax TYC 459P, con temperatura materiale di 240 °C, temperatura stampo di 50 °C e tempo di riempimento di 1,8 secondi.
Questi dati hanno consentito di verificare come le scelte effettuate durante il co-design si riflettessero sul comportamento del componente durante il processo di stampaggio. In particolare, le analisi hanno permesso di osservare la distribuzione del flusso lungo una geometria caratterizzata da aperture estese, variazioni di sezione e percorsi di riempimento differenti.
Il punto di iniezione
Nella documentazione compare anche una verifica specifica relativa all’area di iniezione e agli spazi disponibili rispetto ai componenti circostanti. È un passaggio interessante perché mostra come la posizione di iniezione non venga definita esclusivamente sulla base della simulazione.
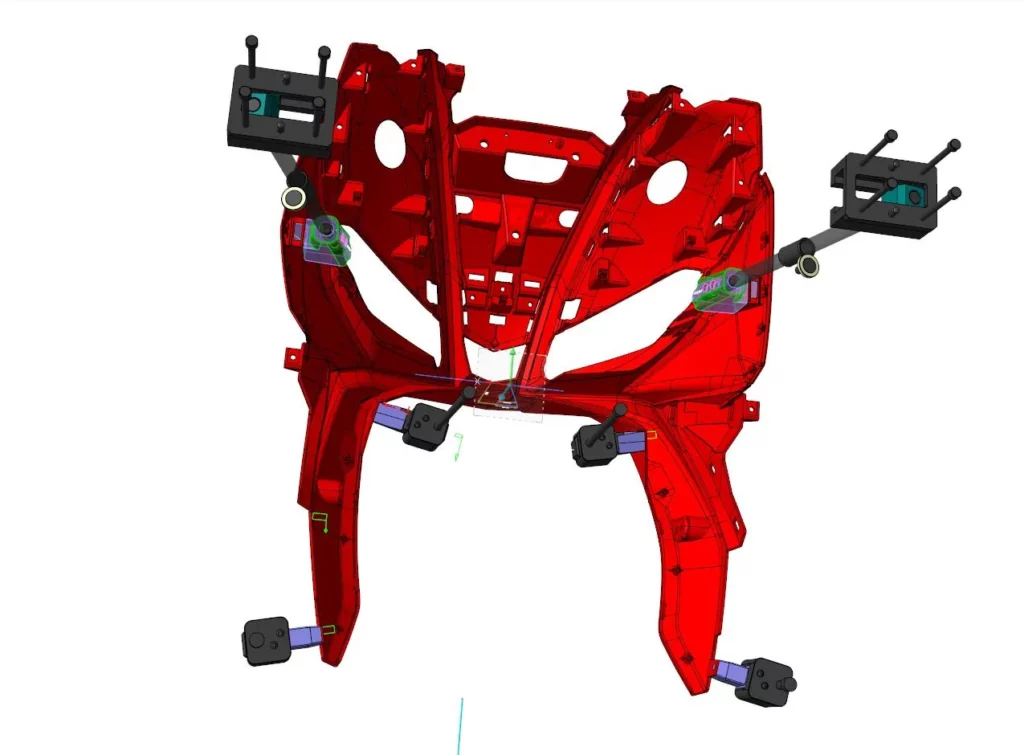
Nel progetto doveva rimanere compatibile con:
- gli ingombri presenti;
- le esigenze di assemblaggio;
- la configurazione delle superfici;
- il comportamento del flusso all’interno della cavità.
La scelta finale è quindi il risultato di una valutazione che coinvolge contemporaneamente prodotto, processo e attrezzatura.
Cosa verificare prima di approvare una geometria complessa
L’aspetto più interessante di questo progetto non riguarda una tecnologia specifica o una particolare configurazione dello stampo. Riguarda il momento in cui le criticità vengono individuate.
Nel caso analizzato, gran parte delle attività si è concentrata prima della costruzione dell’attrezzatura: e, per chi si trova a sviluppare componenti caratterizzati da superfici estese, aperture profonde o geometrie articolate, ci sono alcune domande che vale la pena porsi prima dell’approvazione definitiva del modello:
- tutte le pareti dispongono dello sformo necessario?
- le linee di chiusura sono coerenti con la geometria disponibile?
- sono presenti sezioni che generano condizioni critiche nello stampo?
- il punto di iniezione rimane compatibile con tutti i vincoli del progetto?
- le modifiche introdotte in una zona producono effetti su altre aree del componente?
Sono verifiche che richiedono tempo nelle fasi iniziali del progetto, ma che consentono di affrontare la costruzione dello stampo con un livello di consapevolezza molto diverso rispetto a quello ottenibile da una semplice validazione geometrica.
Se stai sviluppando un componente tecnico con superfici estese, requisiti estetici e vincoli di assemblaggio complessi, il confronto tra progettazione del componente, simulazione e progettazione stampo dovrebbe iniziare prima del rilascio definitivo del CAD.
Parliamone, revisioniamo insieme tue necessità progettuali: https://www.mptsrl.it/contatti/