Vedere la perfezione in un sistema oftalmico: come si stampa un involucro medicale in superficie classe A
Sette componenti in PC+ABS autoestinguente, dal guscio di 313 mm all’attuatore di 14 mm: il criterio di collaudo che precede lo stampo, il co-design che previene il difetto, e l’intero processo che azzera le inclusioni carboniose e le derive cromatiche.
Chi sviluppa un dispositivo diagnostico per il settore oftalmico affida all’involucro due requisiti che raramente convivono senza attriti. Il primo è normativo: l’involucro di un’apparecchiatura elettromedicale richiede un materiale autoestinguente, con classificazione al fuoco documentata.
Il secondo è percettivo: lo strumento viene utilizzato ogni giorno da professionisti della visione, a distanza ravvicinata, in ambienti clinici illuminati. La superficie esterna è la prima informazione che il dispositivo dà di sé.
Questo articolo ripercorre l’iter di una commessa reale: analisi di fattibilità, progetto stampo, processo di stampaggio, controllo qualità, il set completo di cover di uno strumento di misurazione oftalmica, dispositivo medicale di Classe II, per un top player OEM del settore.
La specifica: il collaudo arriva prima del progetto
Non solo funzionalità. Insieme ai modelli 3D, il committente consegna il documento che definisce i criteri cosmetici di accettazione: si tratta dello standard con cui ogni lotto verrà ispezionato, mappato direttamente sui disegni 2D. Ogni superficie di ogni cover ha una categoria estetica dichiarata: goffrata sempre visibile, esposta, nascosta.
Per le superfici di categoria A, quelle osservate direttamente durante l’uso, la verifica è codificata nel dettaglio: osservazione a 25 cm per 15 secondi, illuminazione bianca fredda tra 800 e 1700 lux, ispettore con acuità visiva 10/10, nessun ingrandimento, direzione di osservazione identica a quella dell’utente finale.
In questo specifico caso, abbiamo avuto ben tredici tipologie di difetto codificate — dalle variazioni di tinta ai corpi estranei, dai ritiri superficiali ai segni imprevisti dello stampo — e in categoria A nessuna è accettabile. Ogni deviazione dai criteri va giustificata formalmente.
Per chi produce, il messaggio è chiaro: la conformità estetica si costruisce a monte di tutto, nel progetto dello stampo e nel processo. E le due fasi seguenti raccontano come.
Il co-design: la superficie classe A si progetta sullo stampo
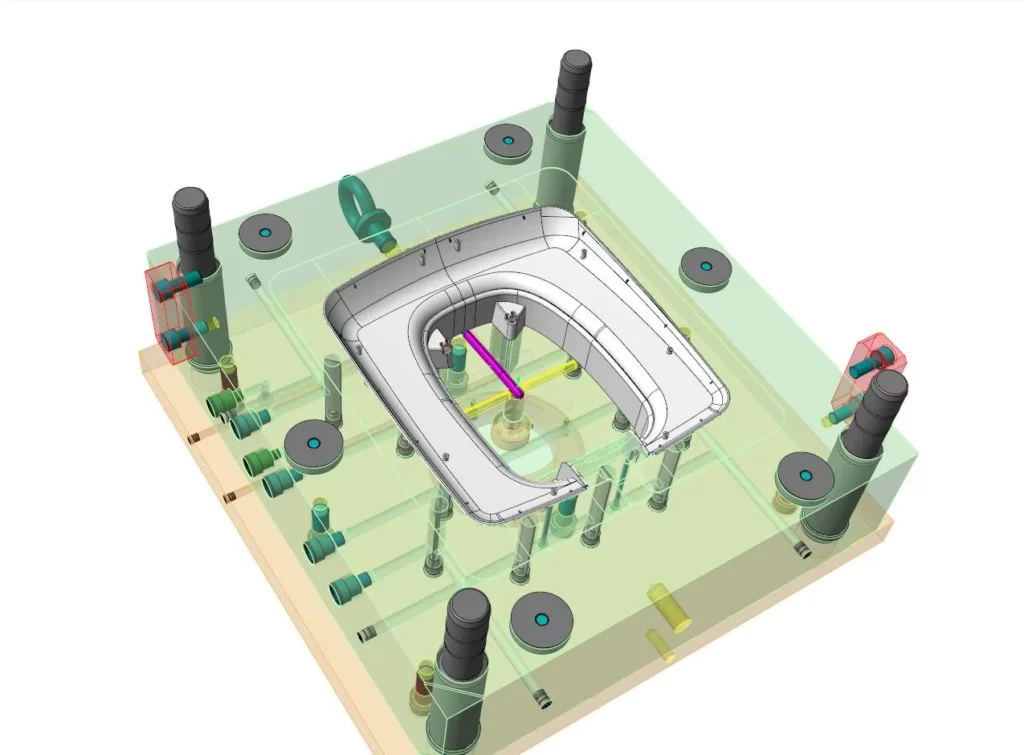
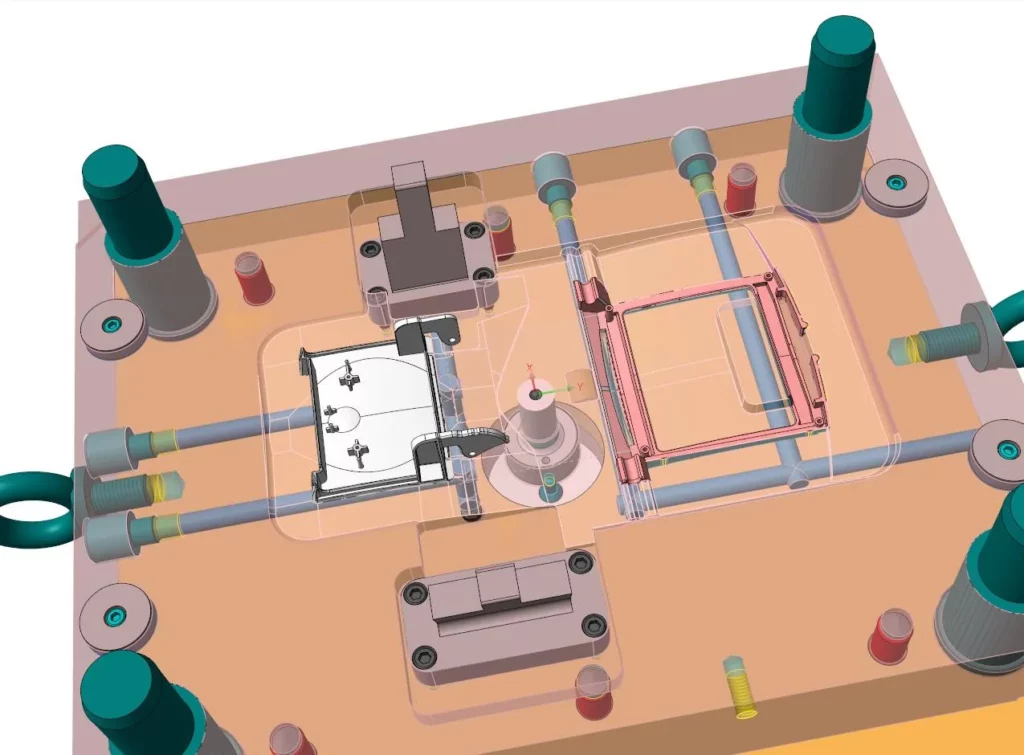
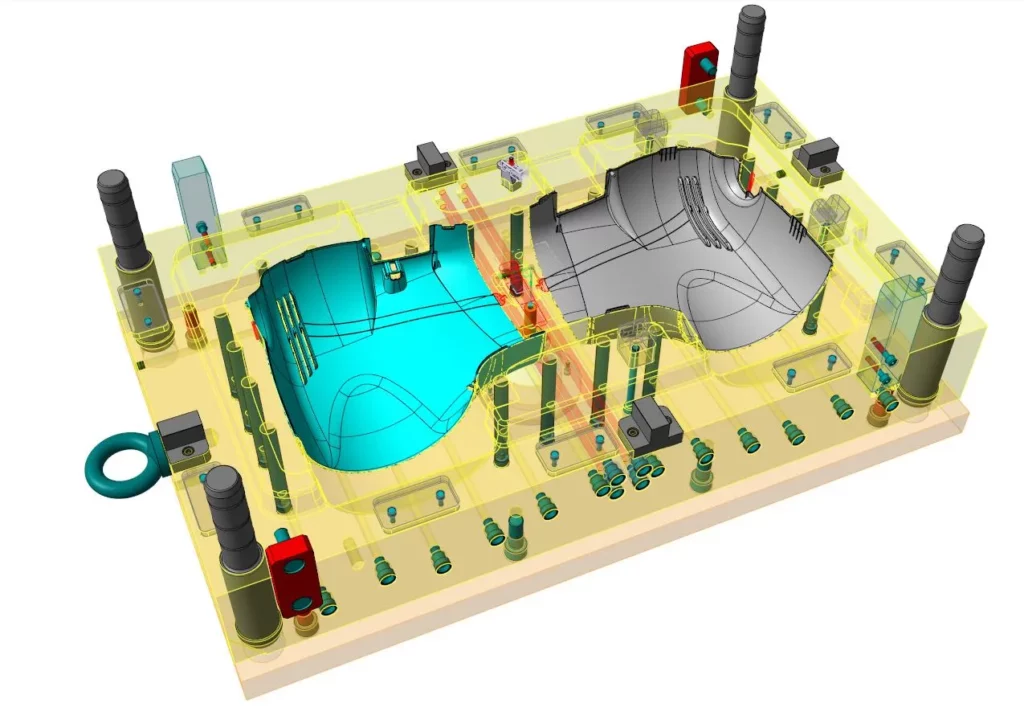
Prima di costruire lo stampo, MPT esegue sui 3D del cliente un’analisi di fattibilità documentata — sformi, spessori, zone a rischio — e la restituisce al committente come base di confronto tecnico: proposta, risposta, decisione tracciata, punto per punto.
Su questa commessa il confronto ha toccato quattro aree:
- Gli spessori. L’analisi ha mappato le sezioni critiche di ogni componente: sulla cover della base mobile, con pareti medie di 2,8 mm, riduzioni di sezione sul lato in vista e aumenti fino a 3,7 mm negli elementi di aggancio; sui gusci della testa, nervature interne con attacchi fino a 3,2 mm su pareti da 3 mm e geometrie che generano ritiri visibili sul lato estetico. Le contromisure concordate: nervature ridotte verso 0,9-1 mm, una parete portata da 3 a 2 mm, lenti di riduzione di spessore sugli elementi interni dove le geometrie lo consentivano.
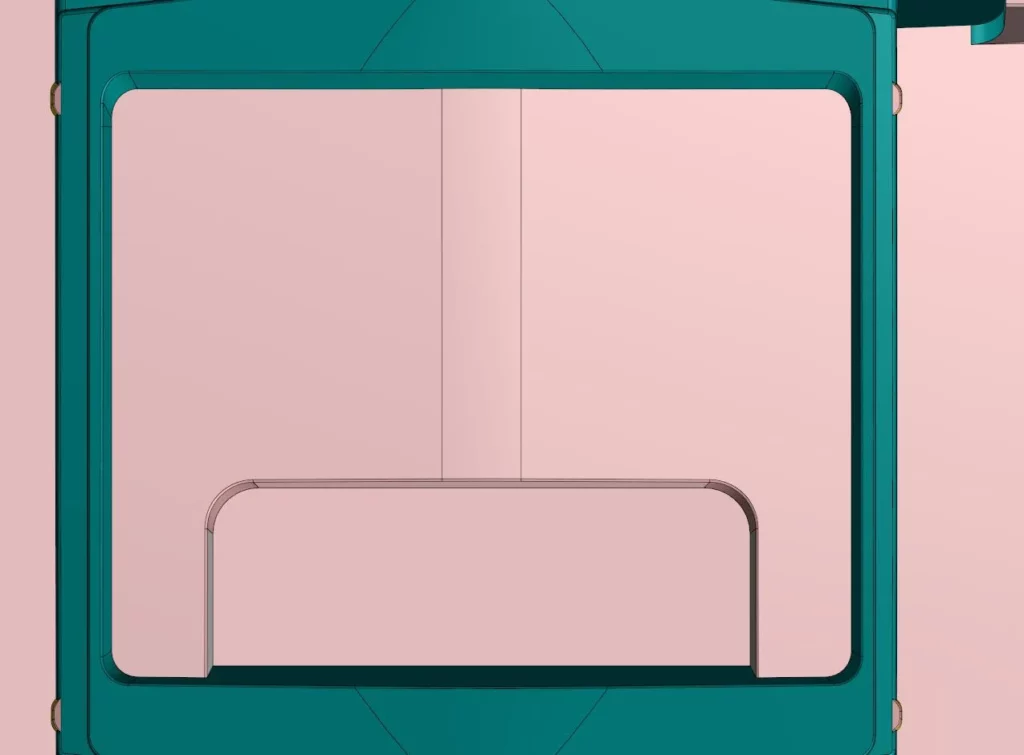
- Gli sformi. Gli accoppiamenti stampo sono stati impostati ad almeno 3°-5° per prevenire grippature e bave, e le zone che tendono a sformo zero — in particolare sulle aperture di accoppiamento tra i due gusci — sono state dichiarate al committente come rischio bava nel tempo.
Dove il 3D era vincolato, il rischio residuo è rimasto documentato e accettato consapevolmente da entrambe le parti. La trasparenza su ciò che il progetto lascia aperto fa parte del metodo quanto le ottimizzazioni riuscite. - La goffratura. La texture si decide in fase di progettazione stampo: la finitura goffrata richiede angoli di sformo adeguati, e le zone prive di sformo restano lisce per necessità geometrica. L’analisi ha indicato al committente quali superfici erano goffrabili, quali no, e dove la goffratura era esclusa, il disegno ha recepito la prescrizione di lisciatura.
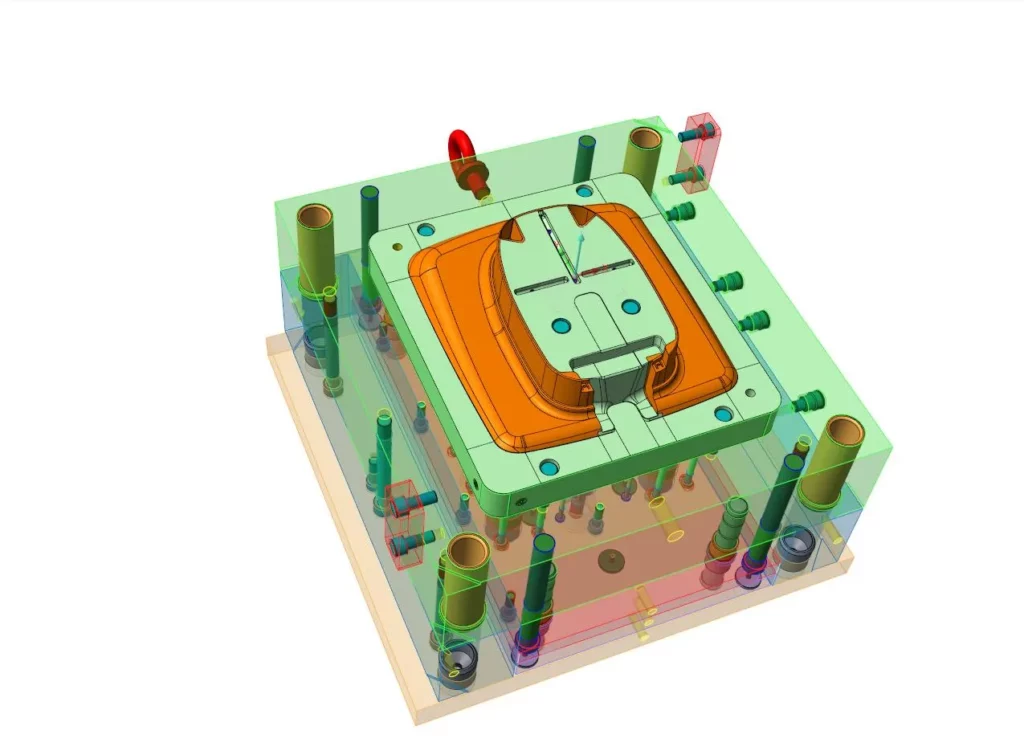
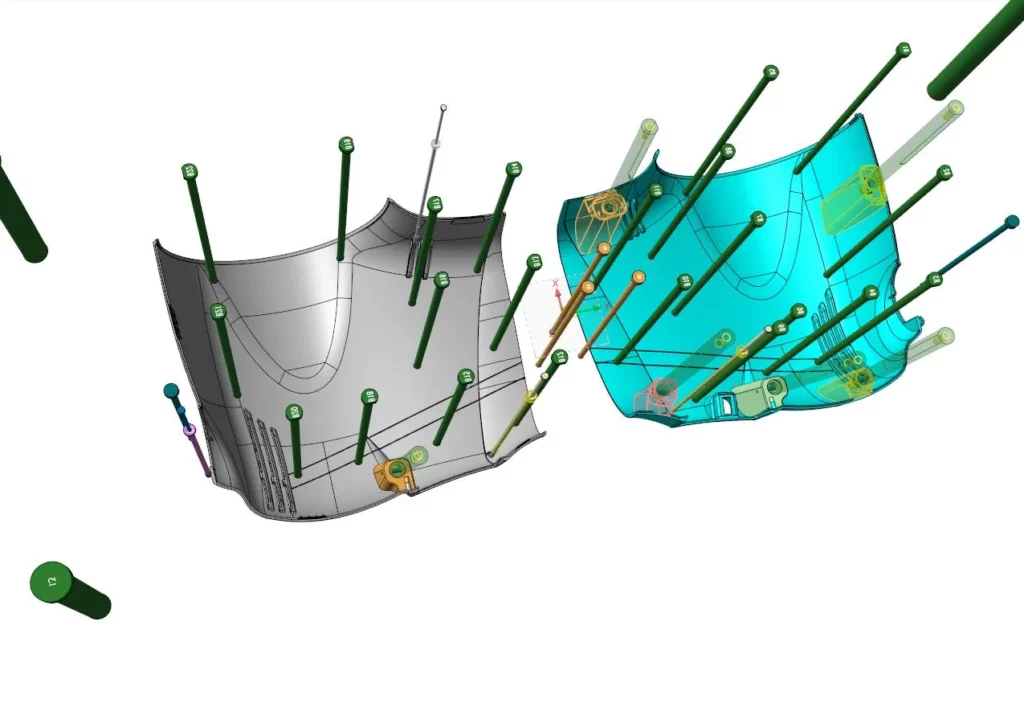
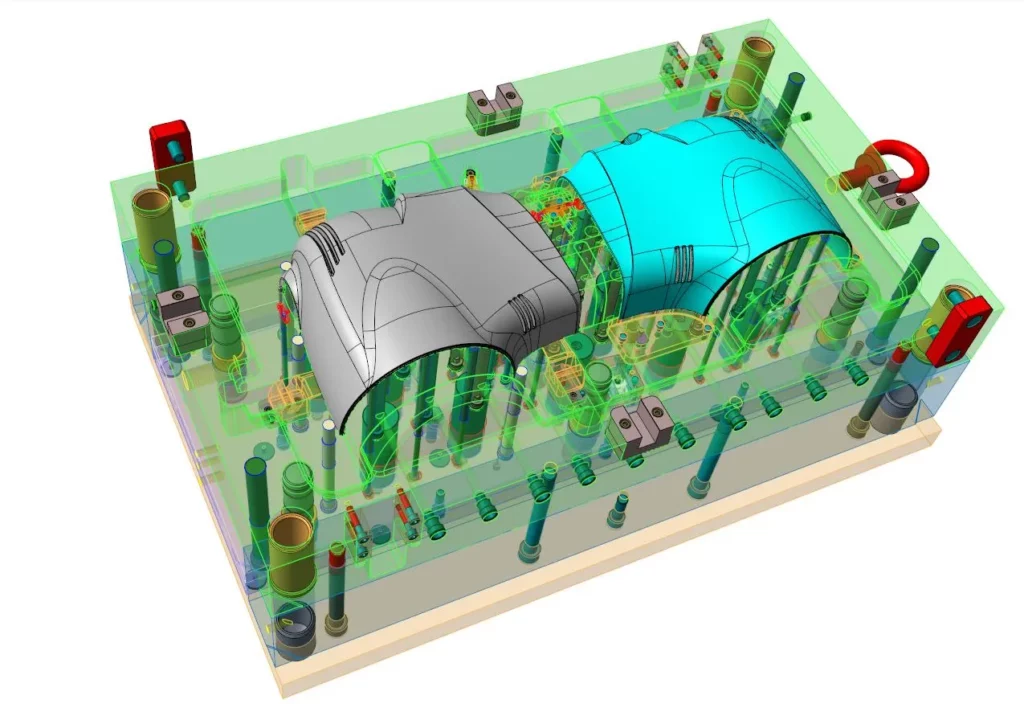
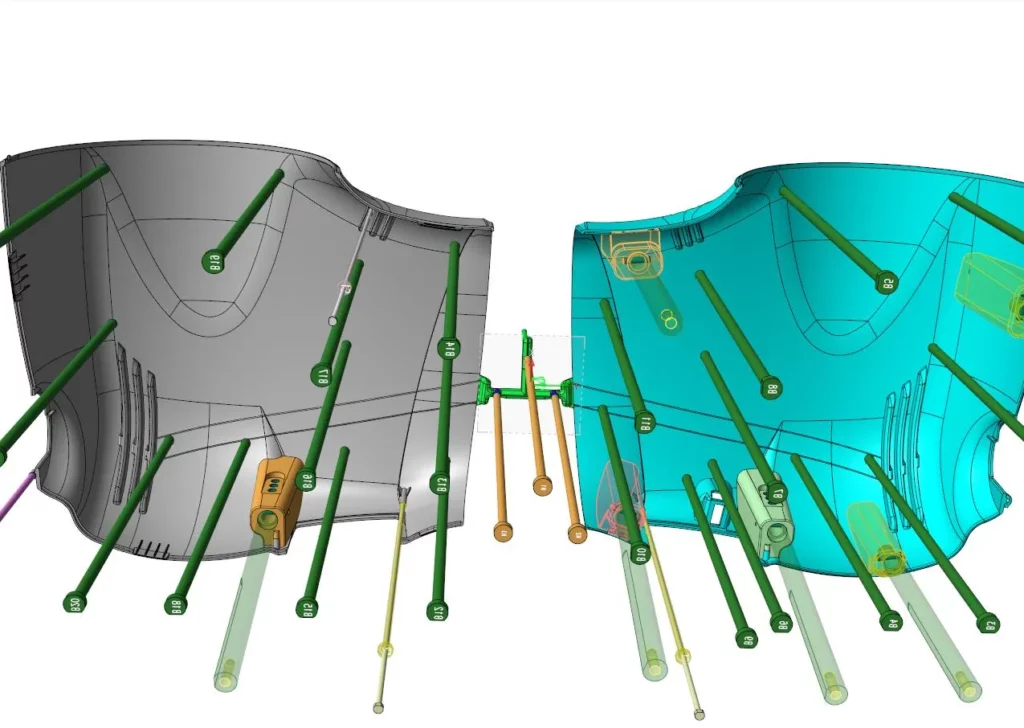
- I dettagli estetico-funzionali. Sui ganci di accoppiamento tra i due gusci il committente ha posto un vincolo netto — nessun segno di movimenti stampo ammesso — e l’architettura dello stampo è stata impostata di conseguenza, sull’esperienza dei modelli precedenti dello stesso strumento. Per gli agganci della cover base, i settori di stampo stretti e profondi inizialmente previsti avrebbero sofferto surriscaldamenti localizzati dell’acciaio, con deformazioni sulla plastica: la soluzione proposta sposta la sformatura su tasselli mobili, già collaudata su componenti precedenti. Sul pulsante, il punto di iniezione è stato spostato verso la parte posteriore del gancio, dove il segno resta piatto e fuori vista; le marcature obbligatorie — datario, codice pezzo, simbolo di riciclo — sono state collocate in funzione di estrattori e raffreddamento.
Il processo: inclusioni carboniose, stabilità cromatica, degradazione termica
Con lo stampo corretto, la conformità è una partita che si gioca tutta in produzione. Su un blend PC+ABS autoestinguente bianco, il processo ha tre avversari precisi.
- Le inclusioni carboniose. I polimeri autoestinguenti hanno una finestra di lavorazione più stretta dei gradi standard: questo materiale si trasforma tra 240 e 280°C, con decomposizione termica che inizia intorno ai 300°C. Il margine tra processo corretto e degradazione è di poche decine di gradi. Surriscaldamenti localizzati, permanenze eccessive del fuso nel cilindro e ristagni nelle zone morte generano materiale carbonizzato, che si stacca e affiora in superficie come inclusione scura. Su una cover bianca di categoria A la prevenzione è l’unica strada: profilo termico del cilindro gestito per zone, disciplina dei tempi ciclo, spurgo sistematico nei cambi produzione.
- La stabilità cromatica. Il pacchetto ritardante di fiamma è la componente termicamente più sensibile del blend: una gestione termica non uniforme produce striature e derive di tinta prima ancora delle inclusioni. Si aggiunge l’igroscopicità del materiale: l’umidità residua deve restare sotto lo 0,02% prima dello stampaggio — essiccazione a 85°C per 3-4 ore in deumidificatore ad aria secca — perché oltre quella soglia compaiono striature superficiali e degradazione idrolitica del polimero.
- La temperatura stampo. Lo stampo va mantenuto uniformemente tra 60 e 80°C: temperature inferiori accorciano il ciclo, ma peggiorano la finitura superficiale e aumentano tensioni interne e post-ritiro. Il bilanciamento tra produttività e qualità superficiale viene dichiarato in fase di definizione del processo. Completa il quadro il controllo dello shear, con velocità periferica della vite tra 0,1 e 0,3 m/s, per evitare la degradazione meccanica del materiale.
Un risultato che si mantiene, lotto dopo lotto
Il set copre due ordini di grandezza dimensionali con lo stesso materiale, la stessa categoria cosmetica sulle superfici in vista e lo stesso metodo di verifica in accettazione. La superficie classe A è una proprietà del processo, e vale per ogni componente che ne esce, dalla cover di 313 mm all’attuatore di 14 mm.
Nel medicale, però, la qualifica di un fornitore non si definisce, come in molti settori, solo sul primo lotto: si gioca sulla costanza. Per questo il processo è presidiato da tre sistemi che lavorano sulla ripetibilità.
- Il controllo cromatico strumentale: l’omogeneità di tinta tra i lotti viene verificata con spettrofotometro, un dato misurato e confrontabile nel tempo: su un bianco medicale, la deriva cromatica tra una fornitura e la successiva è tra i difetti più insidiosi perché emerge solo all’accostamento dei componenti.
- La tracciabilità digitalizzata dalla materia prima al prodotto finito: se un parametro si muove, la risalita dal componente al lotto di materiale, alla macchina e alle condizioni di processo è documentata. Nel settore medicale questa capacità di ricostruzione è un requisito di sistema qualità, prima ancora che uno strumento di problem solving affinato.
- La stabilità del processo di stampaggio: sulle produzioni ad alta criticità estetica, le presse a gestione elettronica degli assi mantengono i parametri di iniezione ripetibili ciclo dopo ciclo, riducendo la variabilità che su un materiale a finestra termica stretta si traduce direttamente in difetto superficiale.
Come valutare un fornitore di stampaggio per il settore medicale: tre criteri
L’esperienza di questa commessa si traduce in tre domande concrete per chi cerca un fornitore:
- Esegue un’analisi DFM documentata sul 3D prima di costruire lo stampo, con sformi, spessori e zone a rischio mappati?
- Dichiara per iscritto i rischi residui dove il progetto non li elimina?
- Come verifica la conformità estetica? Con quali strumenti, con quale metodo, con quale frequenza?
Le risposte a queste tre domande, più di qualsiasi presentazione, anticipano come andrà la prima ispezione in accettazione.
Se stai progettando un dispositivo con involucri a specifica estetica, MPT esegue l’intero iter descritto in questo articolo: analisi DFM sul 3D, stampo in officina interna, stampaggio di polimeri autoestinguenti, controllo cromatico strumentale.
Per una valutazione di fattibilità su disegno o modello 3D visita la nostra sezione dedicata al codesign: https://www.mptsrl.it/codesign/